

В Andy Marine вярваме, че практическите производствени познания са един от най-ценните активи, изградени с времето.
В нашата работилница има инженери, производствени специалисти и опитни техници, които са прекарали години в работа с морски хардуер от неръждаема стомана - от избор на материал и процеси на леене до довършване и контрол на качеството.
Много от тези прозрения се научават чрез ежедневен производствен опит: разбиране защо даден компонент се проваля, как се представят различните материали в морска среда и кои детайли наистина имат значение при разработването на надежден хардуер.
Това практическо знание обаче често се споделя само в рамките на работилницата и рядко достига до клиенти, които вземат решения за снабдяване и инженеринг.
ИНЖЕНЕРНИ РАЗГОВОРИ е нашето усилие да организираме тези разговори и да споделим производствения опит зад морския хардуер.
Чрез тази поредица ние обсъждаме материали, производствени процеси, съображения за дизайн и уроци от реалния свят от гледна точка на производител на морски хардуер.
Днешните ENGINEER TALKS Ep.22 са представени от инженер Zhang, написани от мен, редактора.
1. Две намотки верига, един печат: Защо „10 мм“ все още не е отговор
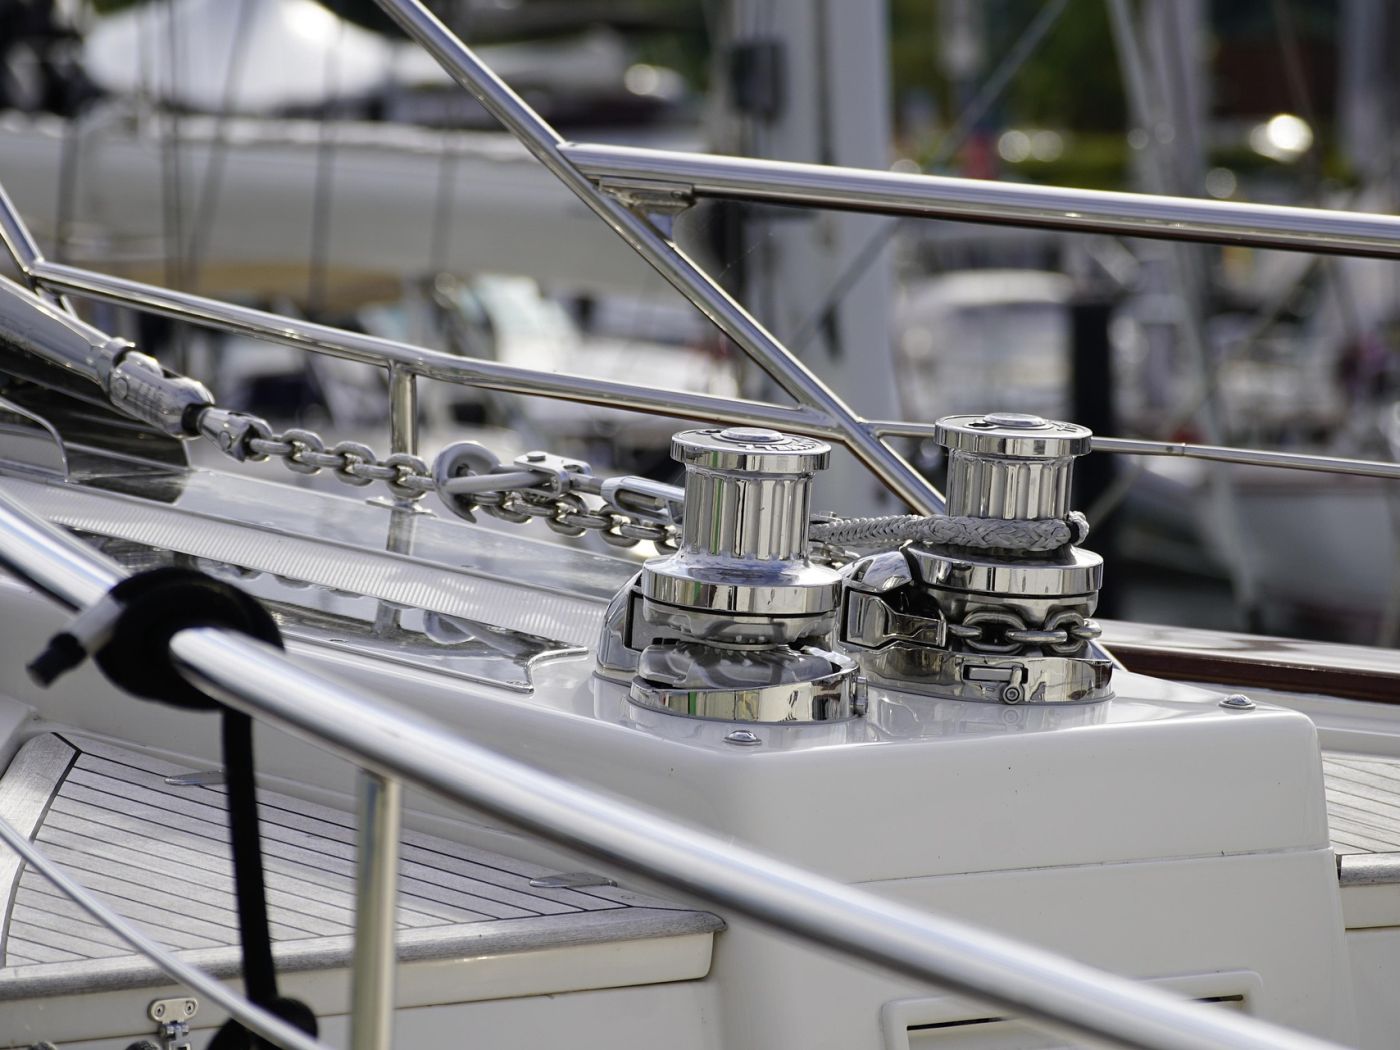
Две намотки от котвена верига с късо звено могат да носят една и съща щампа от 10 mm и пак да се държат различно на една и съща лебедка. Една дължина пада в циганския джоб и се изплаща гладко; другата седи малко високо върху върховете на зъбците и при натоварване започва да прескача - едно звено се издига нагоре, следващото се приземява силно, веригата се катери по зъбното колело, вместо да лежи в него.
Печатът на диаметъра не е грешен. Верига от 10 мм има номинален диаметър на пръта от около 10 мм. Това, което печатът не ви казва, е дължината на всяка връзка или ширината на отвора вътре в нея, а това са размерите, които зъбното колело на брашпила всъщност захваща. Две вериги могат да споделят номинален диаметър и въпреки това да се различават достатъчно, връзка по връзка, така че едната да пасне на джобно изрязване за различно калибриране, а другата не.
За всеки, който подменя езда или определя нов, това превръща простото измерване в кратка поредица от въпроси: за какво калибриране е направена веригата, какво измерва завършеното звено и за какво е нарязано циганчето на брашпила. Тази статия разглежда тези три последователно.
2. Какво всъщност измерва всяко измерение на връзката
Преди която и да е диаграма да бъде полезна, помага да се определи какво означава всяко измерение, тъй като една и съща връзка е описана с различни символи в различни документи.
- Диаметър на прът (тел) — d.Дебелината на стоманата, образуваща връзката. Това е "номиналният размер", отпечатан на етикета: 6 mm, 8 mm, 10 mm.
- Стъпка — p.Вътрешната дължина на единична връзка, измерена между вътрешните повърхности в краищата на връзката. Някои документи го наричат вътрешна дължина.
- Вътрешна ширина.Чистият отвор между двете страни на връзката.
- Външна ширина.Външната ширина на връзката, измерена от външния ръб до външния ръб.
Разграничението тук е толкова важно, колкото и определенията: номинална маркировка, измерен размер и граничен размер са три различни неща. Номиналният размер е етикет. Измереният размер е това, което дебеломерът отчита върху конкретно парче верига. Граничният размер - определен минимум или максимум - е това, което стандартът позволява и с него трябва да се сравнява, когато се решава дали веригата ще се побере.
Двата метрични стандарта, използвани в тази статия, обозначават една и съща геометрия по различен начин. DIN 766 използва d за диаметър на пръта, t за вътрешна дължина (стъпка), b1 за вътрешна ширина и b2 за външна ширина. ISO 4565 използва dn за номинален диаметър, p1 за стъпка, w1 за вътрешна ширина и w за външна ширина, посочвайки w1 като минимум и w като максимум.
d (DIN 766) | dn (ISO 4565)
дебелина на кръглата стомана — веригата "10 мм" е 10 мм тел
t (DIN 766) | p1 (ISO 4565)
чиста дължина вътре в една връзка
b1 (DIN 766) | w1 мин (ISO 4565)
чист отвор във връзката
b2 (DIN 766) | w max (ISO 4565)
външен ръб до външен ръб
| Измерение | Какво измерва | DIN 766 | ISO 4565 |
|---|---|---|---|
| Диаметър на прът (тел). | Дебелина на кръглата стомана, от която е извита връзката — номиналният размер на етикета, например 10 mm | d | дн |
| Вътрешна дължина (стъпка) | Чисто разстояние вътре във връзката, от вътрешния ръб на единия край до вътрешния ръб на другия | t | p1 |
| Вътрешна ширина | Чиста ширина на отвора вътре в връзката | b1 | w1 (посочен като минимум) |
| Външна ширина | Външна ширина през връзката, от външния ръб до външния ръб | b2 | w (посочен като максимум) |
3. Две метрични калибрации: DIN 766 и ISO 4565
Котвената верига с късо звено за малки плавателни съдове е калибрирана по две отделни метрични семейства и разликата между тях не е козметична.
ISO 4565:1986 се прилага за котвени вериги с номинален диаметър от 6 mm до 12 mm за малки плавателни съдове, управлявани от брашпила на плавателния съд; стандартът гласи, че не се прилага за вериги, използвани за повдигане. Неговите размери следват проста основа: стъпката p1 е три пъти номиналния диаметър dn; минималната вътрешна ширина w1 е 1,35 пъти dn; и максималната външна ширина w е 3,6 пъти dn. Тези взаимоотношения създават ISO редовете в диаграмата по-долу.
DIN 766 е отделен метричен стандарт за вериги с къси връзки, който представя в таблица по-широк набор от номинални размери. Това не е превод на ISO 4565 и двете не са взаимозаменяеми. Една дължина на веригата се прави, маркира и доставя на едно семейство за калибриране, а не на двете едновременно.
Никъде това не е по-ясно от 10 mm, единственият общ размер, при който двете семейства си делят компания: DIN 766 определя 28 mm, а ISO 4565 определя 30 mm за същия номинален диаметър на пръта. При 8 mm стъпката съвпада с 24 mm и в двете, но разрешената максимална външна ширина все още се различава — 27,2 mm по DIN 766 срещу 28,8 mm по ISO 4565. Двете калибрации се отличават с целия набор от размери на връзката, а не с един размер или едно число.
4. Таблица с размери на котвена верига (справка за идентификация)
Таблицата по-долу изброява геометрията на връзките, както е публикувана от всеки стандарт, при номиналните размери, където тези стойности са налични. Включено е, така че купувачът да може да определи каква вероятно ще бъде веригата - не за да одобри циганско прилягане.
| Spec серия | Номинален диаметър на веригата d (mm) | Стъпка / вътрешна дължина (mm) | Вътрешна ширина (mm), ISO w1 min / DIN b1 | Външна ширина (mm), max — ISO w max / DIN b2 max |
|---|---|---|---|---|
| ISO 4565 | 6 | 18 | 8.1 | 21.6 |
| ISO 4565 | 8 | 24 | 10.8 | 28.8 |
| ISO 4565 | 10 | 30 | 13.5 | 36 |
| ISO 4565 | 12 | 36 | 16.2 | 43.2 |
| DIN 766 | 6 | 18.5 | 7.2 | 20.4 |
| DIN 766 | 7 | 22 | 8.4 | 23.8 |
| DIN 766 | 8 | 24 | 9.6 | 27.2 |
| DIN 766 | 10 | 28 | 12 | 36 |
| DIN 766 | 11 | 31 | 13.2 | 40 |
| DIN 766 | 13 | 36 | 15.6 | 47 |
| DIN 766 | 14 | 41 | 16.8 | 50 |
| DIN 766 | 16 | 45 | 19.2 | 58 |
Предназначение и източник на диаграмата.Тази таблица е справка за идентификация, а не одобрение за съвместимост с цигани. Стойностите на ISO 4565 са взети от таблицата с размери на самия стандарт; стойностите на DIN 766 се преписват от таблицата на стандарта чрез справка в индустрията и се сравняват с техническите данни на производителя на веригата. Не е включено специфично за производителя приближение и нито една клетка не се запълва чрез екстраполация от съседен размер. Цифрите са собствените граници на стандартите: вътрешна ширина по ISO като минимум, външна ширина по ISO като максимум и DIN 766 външна ширина b2 като максимум, с DIN 766 вътрешна ширина b1, представена в таблица като вътрешна ширина.
Двата 10 mm реда са двойката, която най-често се бърка на полето. Стъпката им се различава с 2 mm на звено и по дължината на веригата тази разлика се натрупва - поради което несъответстващото калибриране има тенденция да се показва като прескачане, а не като очевидно грешна верига. Измерването на няколко звена в серия, а не на едно звено, е практичният начин да видите на какво калибриране е направена веригата.
5. Защо циганинът, а не етикетът, решава, че е подходящ
Циганката на брашпила - верижното колело - не е зъбно колело с общо предназначение. Неговият джоб е машинно обработен, за да приеме конкретна връзка: определен диаметър на пръта, определена стъпка и определена ширина. И трите са нарязани в един и същ джоб, така че веригата трябва да отговаря на всичките три наведнъж, а не само на номиналния диаметър.
Механизмът се вижда най-лесно на височина. Докато веригата се движи, всяко звено трябва да падне в джоб и да лежи гладко до мястото си, докато следващото звено се хваща от зъба. Ако стъпката е твърде дълга за джоба, връзката каца на върха на зъба вместо на гнездото. Под напрежение веригата се изкачва, следващата връзка също не ляга и движението се превръща в поредица от прескачания — веригата се катери по зъбното колело, вместо да го захваща. Ако стъпката е твърде къса, връзките препълват джоба и веригата се връзва. Грешките по ширина се държат по същия начин на другата ос: твърде широка връзка преодолява стените на джоба и не може да се закрепи, докато твърде тясна връзка се движи хлабаво и може да се усуче, вместо да следва.
Това е и причината стенд тестът да доказва много малко. Пускането на няколко звена в циган на ръка или бавното завъртане на верижното колело без натоварване може да изглежда убедително на верига, която ще се държи зле, след като се приложат напрежение и движение. Джобът трябва само да приеме всяка връзка, в продължение на пълен цикъл, под натоварването на извличане. Производителят на брашпила е вградил в джоба работна граница, но размерът на тази граница варира между моделите и нито една толерантност не важи за всеки циганин.
Практическият извод е, че собствената маркировка на циганина е основният идентификатор. Щамповането върху верижното колело, прочетено заедно с ръководството за брашпила, посочва стандарта и размера, за който е изрязан джобът. Веригата не трябва да се движи върху циганка, обработена за различен стандарт, дори когато номиналният размер изглежда същият.
6. Поръчка за проверка на поръчката
За резервен автомобил или нова конструкция, проверките се изпълняват в този ред - от фиксираната част на системата към променливата част:
- Прочетете първо циганката.Идентифицирайте модела на брашпила и верижното колело и прочетете щамповането върху джипси заедно с ръководството за брашпила. Маркировката посочва стандартния и номинален размер, за който е изрязан джобът; това е фиксираната препратка за всичко, което следва.
- Съответства на декларирания стандарт и маркировка на веригата.Потвърдете към коя фамилия за калибриране е направена веригата и как я маркира производителят, и проверете дали това съответства на циганката.
- Проверете готовите размери спрямо проба.Поставете поне десет брънки плоски, издърпайте ги здраво и измерете от външния ръб до външния ръб върху чиста, неизносена част; една връзка е непрактична за точно измерване. Сравнете резултата с декларираните от производителя размери за това калибриране. Износената верига ще бъде по-дълга, отколкото е била направена, така че използваната верига не трябва да бъде единствената основа за оразмеряване на нова.
- Вземете точната спецификация в писмен вид и изпълнете указаната проверка за съответствие.Потвърдете спецификацията за доставка с производителя на вериги и производителя на брашпила и извършете проверката за годност, посочена от производителя на брашпила, преди да зададете пълна дължина на кораба.
Стъпки едно и две установяват коя верига дори е кандидат. Стъпки три и четири потвърждават, че веригата действително е доставила съвпадения – и това са стъпките, които най-често се пропускат, когато се поръчва замяна само срещу диаметър.
7. Какво да ни изпратите
Потвърждението за годност е упражнение за документиране, преди да стане покупка. За да потвърдите точната спецификация за доставка за верига за дадена лебедка, изпратете ни:
- брашпил и цигански модел или щамповане на верижното колело;
- маркировката на използваната в момента верига (стандарт и размер);
- необходимата спецификация на веригата — семейство за калибриране, номинален размер и изисквана дължина;
- всеки съответен чертеж или страница с ръководство за лебедка.
Ние ще работим с тях, за да потвърдим спецификацията на това, което можем да доставим. Ние не сертифицираме комбинация от циган и верига от едно измерение и не можем да обещаем, че произволна верига и циган ще бъдат съвместими — това зависи от калибрирането и производствения толеранс на джипса, и двете от които се контролират от производителя на брашпила.
Текущият ни анкерен хардуер е посочен по-долукотвена верига. Когато входът на веригата от неръждаема стомана DIN 766 е подходящ, той е изброен тук:анкерна верига от неръждаема стомана DIN 766. Този продуктов списък е само входна точка; това само по себе си не е доказателство, че дадена партида отговаря на някакъв конкретен стандарт, а потвърждението за размерите все още идва от документацията на производителя.


