
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

РАЗГОВОРИ НА ИНЖЕНЕР Еп.09: Анализ на хардуерния отказ на Marine Hatch: Панти и ключалки
В Andy Marine вярваме, че практическите производствени познания са един от най-ценните активи, изградени с времето.
В нашата работилница има инженери, производствени специалисти и опитни техници, които са прекарали години в работа с корабен хардуер от неръждаема стомана - от избора на материал и прецизното леене по изплавляеми модели до машинната обработка, полирането и контрола на качеството на монтажната линия.
Много от тези прозрения се научават по трудния начин чрез ежедневно производство и връщане на полето: разбиране защо ключалката се завързва след сезон на вода, защо шарнирът щрака на кокалчето при удар на вълна и какви фини леярски и монтажни детайли предотвратяват скъпи искове за гаранция.
Това практическо знание обаче често се съхранява в работилницата и рядко достига до строителите на лодки, морските архитекти и мениджърите по покупките, които вземат критични решения за снабдяване.
ИНЖЕНЕРНИ РАЗГОВОРИ е нашето усилие да споделим това реално производствено изживяване.
Чрез тази поредица ние обсъждаме материали, инструменти, производствени процеси и откровени уроци от цеха от гледна точка на специализиран производител на морски хардуер.
Днешните ENGINEER TALKS Ep.09 са представени от инженер Wu, написани от мен, редактора.
При строителството на лодки и снабдяването с хардуер, когато монтажът на палубата се провали, незабавната реакция често се дължи на качеството на материала - ако приемем, че някой е доставил по-лоша неръждаема стомана или е пропуснал защитата от корозия.
И все пак, след преглед на безброй върнати палубни принадлежности от корабостроителници и центрове за гаранционно обслужване, екипът ни от работилниците вижда една много различна реалност. Хардуерът на люковете – по-специално пантите на палубата, заключващите резета, въртящите се ключалки и издърпващите пръстени за вграден монтаж – рядко се повреждат само от общото ръждясване. Вместо това преждевременните повреди на водата почти винаги се дължат на механични и геометрични реалности:джобове за задържане на вода, които лишават стоманата от кислород, остри вътрешни ъгли на отливката, които концентрират вълнообразен шок, неравномерна дебелина на стените, причиняваща скрита вътрешна порьозност, и маломерни монтажни интерфейси, които се разкъсват в композитни ядра на палубата.
Морските люкове работят в една от най-наказателните зони на всеки кораб. Те биват стъпвани, затваряни с трясък при тежко море, поливани със солен спрей и изтърквани с агресивни химикали за измиване. Когато хардуерът е избран въз основа единствено на лъскава каталожна снимка, без да се оценява как се справя с реални динамични натоварвания и дренаж, повредата е само въпрос на време.
Това ръководство споделя нашите практически наблюдения от работилницата защо хардуерът на люковете се разваля по време на експлоатация и какво трябва да търсят строителите на лодки, дизайнерите и надзорните органи на сглобяването, за да премахнат тези рискове, преди компонентите да стигнат до производствената линия.

1. Панти на палубата: счупвания от умора, водни капани и опасност от остри ъгли
Палубните панти на тежките двигателни люкове, лазаретите и живите кладенци издържат на непрекъснато циклично натоварване. Всеки път, когато кораб се блъсна в морето, цялата маса на капака на люка упражнява яростна конзолна сила на лоста право в основата на пантата и щифта на кокалчето. При проверка на счупени панти, върнати от полето, повредите почти неизменно се концентрират в две специфични места:кръстовището на кокалчетатаивдлъбнатината на монтажния винт.
Феноменът "Воден капан":
Неръждаемата стомана клас 316 разчита на непрекъснат контакт с разтворен кислород в околния въздух, за да поддържа и заздравява своя микроскопичен защитен филм от хромен оксид. Когато шарнирната отливка е проектирана с плоски, вдлъбнати монтажни джобове или стегнати, неотводнени междини между кокалчетата, вода за измиване и басейн от солни пръски вътре. Попаднала в застоял, лишен от кислород джоб, стоманата не може да възстанови пасивния си слой. Застоялата солена вода става кисела, инициирайки локализирана корозия на пукнатини и образуване на дупки, които бързо действат като невидима отправна точка за пукнатини от умора при повтарящи се динамични вълни.
Остри вътрешни ъгли срещу щедри филета:
При евтини пясъчни отливки или лошо обработени форми за облицовка, преходът между плоския монтажен капак и повдигнатото коляно често е оставен с остър прав ъгъл. Динамичните ударни натоварвания се концентрират директно по тази остра линия на прорез, вместо да се разпръскват по тялото. Добре обработените отлети панти включват гладки, непрекъснати преходни радиуси и наклонени дренажни равнини, за да разпределят равномерно ударните натоварвания, като същевременно позволяват на морската вода да изтече незабавно.
Баланс на дебелината на отливката:
В леярната, ако коляното на пантата е отлято дебело и здраво, докато монтажната клапа остава тънка като хартия, металът се охлажда неравномерно в керамичната форма. Този диференциал на охлаждане създава скрити микроскопични кухини при свиване точно на кръстовището, където напрежението е най-високо. Подходящите инструменти осигуряват равномерни преходи на стените, елиминирайки вътрешните кухини при отливане преди да започне полирането.

Панта
Ляти панти от неръждаема стомана за морски люкове, шкафчета и панели за достъп до палубата.
ВИЖТЕ ОТЛИВКА НА ПАНТИ →2. Затръшващи ключалки и завъртащи се ключалки: Разрушаване на пружината и механично свързване
Заключващите механизми на подовите люкове, вратите на централната конзола и гнездата за примамки издържат на хиляди удари при затваряне и непрекъснати вибрации на корпуса. Двете най-често срещани жалби от корабостроителниците са"езикът на резето е заседнал вътре и не изскача"и"въртящата се ключалка се разхлабва и не затваря люка."
Защо затръшващите резета се завързват:
- Корозия на вътрешната пружинна камера:Докато външното тяло на ключалката е отлята от неръждаема стомана 316, вътрешните компресионни пружини често се правят от по-ниска пружинна тел. Когато незапечатаните затворени камери задържат солена вода, пружината претърпява бързо отпускане или щраква изцяло, оставяйки плъзгащия се болт заседнал вътре.
- Груби отляти гърбици:Ако скосената повърхност на зацепване на плъзгащия се болт е оставена грапава или само повърхностно полирана, многократното удряне срещу закрепващата плоча създава микро-натъртване, причинявайки триене на метал върху метал, което бързо свързва механизма.
Защо завъртането на брави губи компресия:
- Игра на вала и износване на ексцентрика:Когато хлабината между централния въртящ се вал и корпуса е твърде хлабава, вибрациите на двигателя причиняват клатене на вала. С течение на времето рамото на гърбицата се износва неравномерно спрямо закрепващата плоча, оголвайки вътрешното задвижване и губейки компресия върху уплътнението на люка.
- Липса на положителни ограничители:Без положително позициониране на топката или синтетични заключващи втулки, непрекъснатите вибрации при движение постепенно завъртат дръжката на резето от заключеното й положение, оставяйки водата да изтече в сухите отделения за съхранение.
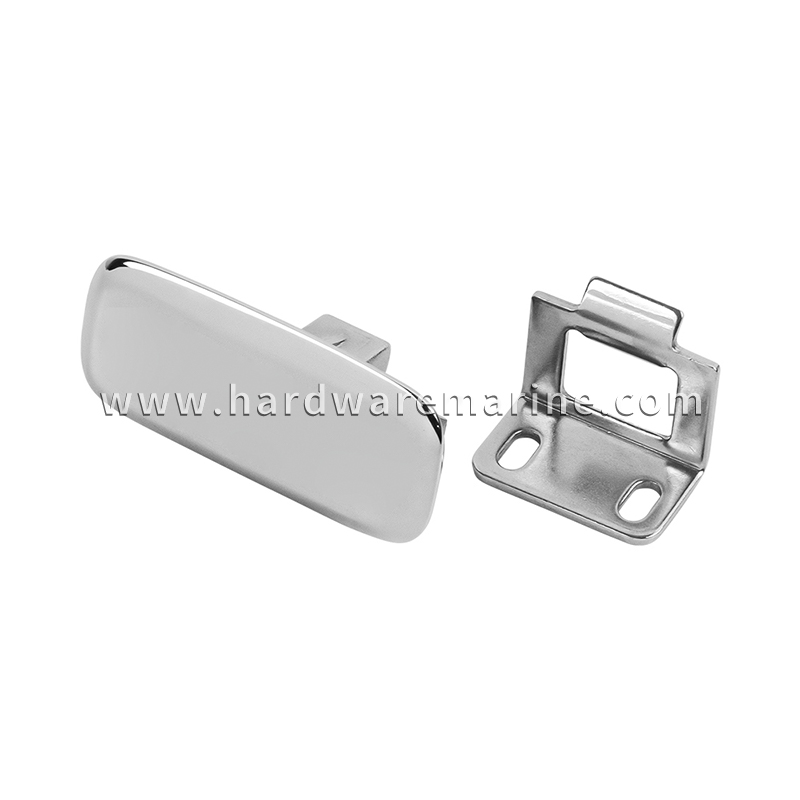
Затръшване на резето
Пружинни ключалки за закрепване на люкове, врати и капаци на отделения.
РАЗГЛЕДАЙТЕ РЕЗЕТА →3. Пръстени за издърпване с вграден монтаж: Натоварвания при изтръгване и разкъсване на палубата
Пръстените за теглене са проектирани да стоят идеално плоски на палубни зони с голям трафик, като същевременно позволяват на членовете на екипажа да повдигат тежки, уплътнени подови панели, живи гнезда и люкове на машинното отделение. Въпреки това, повдигането на тежък люк, плътно запечатан с гума, създава висока първоначална устойчивост на счупване. Членовете на екипажа рядко дърпат право нагоре с калибрирана сила; те се дръпват и грабват пръстена под ъгъл.
Уязвимостта на едноточковите въртящи се щифтове:Пръстен за издърпване се завърта върху хоризонтален задържащ щифт вътре в лятата чаша. Когато се използват щифтове с по-малък размер или плитки задържащи издатини, ъглови натоварвания за изтръгване огъват щифта, блокирайки пръстена наполовина отворен или срязвайки щифта при големи натоварвания.
Натрошаване на ядрото на палубата и напукване на гелкоут:Втората основна точка на неуспех е интерфейсът на палубата. Стандартните чаши за промиване имат тесни фланци по периметъра. Когато някой дръпне силно пръстена, насочената нагоре сила създава силно лостово действие, забивайки външния ръб на фланеца надолу като длето в гелкоута от фибростъкло. Закрепването на издърпващи пръстени директно в композитни палуби с винтове за ламарина без широки опорни плочи неизбежно смачква сърцевината, напуква гелкоута и причинява навлизане на влага в ламината на палубата.
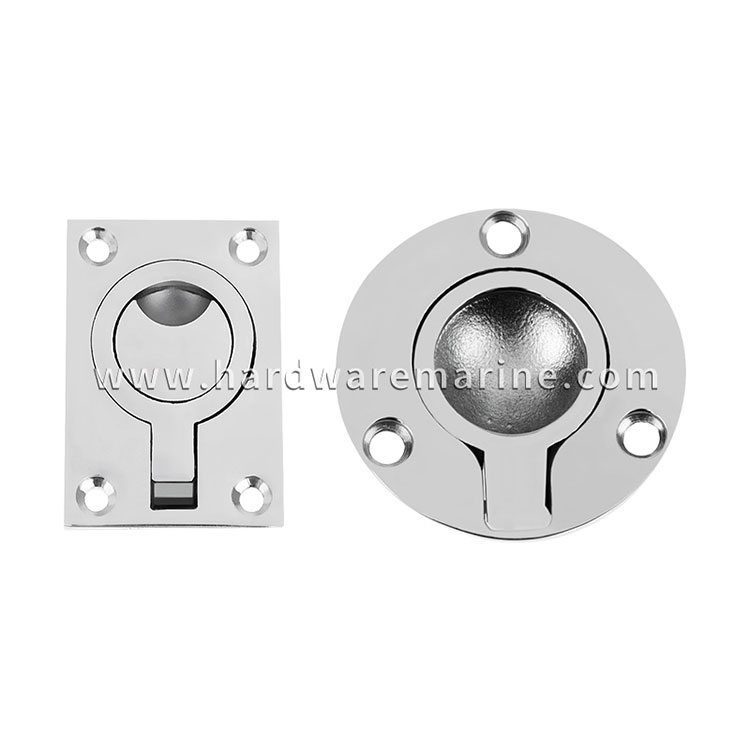
Пръстени за дърпане
Издърпващи пръстени за вграден монтаж за повдигане на люкове на палубата и капаци на шкафчета.
ВИЖТЕ ПРЪСТЕНИТЕ ЗА ДЪРПАНЕ →4. Детайли за леярство и довършителни работи: Къде наистина се изгражда надеждността на хардуера
Разхождайки се из нашата работилница за леене, вие бързо научавате, че разликата между монтаж, който издържа десет сезона и този, който се проваля след дванадесет месеца, се свежда до операции, които невъоръженото око често пренебрегва върху готовата част.
- Пълно отстраняване на люспите по разделителните линии:Там, където се срещат половините на керамичната форма, се образува микроскопична отливка по линията на разделяне. Ако работниците по довършителните работи просто полират външността и оставят грапави светкавици вътре в кокалчетата на пантите или зенкерите на винтовете, тези назъбени ръбове действат като вградени щрангове, където започват пукнатини от умора, като същевременно улавят полиращ прах, който бързо ръждясва.
- Пълно ултразвуково почистване и химическа пасивация:Механичното огледално полиране с висок гланц само по себе си не гарантира устойчивост на корозия – полиращите колела могат да размажат микроскопични железни частици и восък в повърхностните микровдлъбнатини. Истинската морска издръжливост изисква пълно ултразвуково обезмасляване, последвано от цялостно пасивиране с химическа киселина за разтваряне на свободното желязо и възстановяване на ненарушен, самовъзстановяващ се пасивен слой по всички вътрешни и външни повърхности.
5. Контролен списък за качество и приемане на цеха за строители на лодки
За да помогнем на супервайзорите по сглобяването на яхти, инспекторите по качеството и екипите за доставки да отсеят високорисковия хардуер за люкове преди инсталиране, нашият инженерен екип препоръчва този практичен протокол за физическа проверка в 4 стъпки:
| Фокус на проверката | Какво да проверите с ръка и око | Защо има значение на лодката |
|---|---|---|
| 1. Ъглови радиуси и дренаж | Проверете връзката между коляното и монтажния капак. Потърсете плавни, щедри преходни криви и наклонени вдлъбнатини на крепежните елементи, а не остри прави ъгли. | Елиминира точките на концентрация на напрежение при удар на вълна; предпазва от гниене на стояща вода защитното пасивно фолио. |
| 2. Толерантност и усещане за движещи се части | Задействайте ръчно заключващи се резета и завъртайте ключалки. Проверете за положително, бързо връщане на пружината без грубо триене и се уверете, че въртящите се валове нямат хлабаво странично колебание. | Разхлабените валове се отварят с дрънкане под вибрациите на двигателя; грубите закопчалки езици жлъчни и връзват след кратко излагане на солена вода. |
| 3. Фланец на долната част и якост на щифта | Проверете задната страна на издърпващите пръстени и капаците на пантите. Проверете подходящата дебелина на стената, наличието на подсилващи ребра и тежки, сигурни фиксатори на щифтове. | Предотвратява огъването или щракането на въртящите се щифтове на лятите корпуси, когато екипажът грабне тежки, засмукани капаци на люка, отворени. |
| 4. Подложка и спално бельо | Уверете се, че зенкерите на монтажните винтове са точно центрирани без неравности и се уверете, че опорните плочи за проходни болтове са посочени за всички точки на издърпване на структурните люкове. | Разпределя равномерно динамичните ударни натоварвания в структурата на корпуса, предотвратявайки напукване на гелкоута, издърпване на винта и смачкване на сърцевината на палубата. |
6. Снабдяване с хардуер, създаден за истинска морска служба
Хардуерът за люкове никога не трябва да бъде закъсняла мисъл при проектирането на кораба. Когато пантата щракне, резето се блокира или пръстенът за теглене се издърпа във водата, собственикът на лодката не се интересува каква марка хардуер е инсталиран - те държат производителя на лодка отговорен за повредата. Като настояват за хардуер, проектиран с подходящи радиуси за облекчаване на напрежението, самоотводняващи се контури, здрави вътрешни механизми и чисто леярско покритие, строителите на лодки могат да защитят репутацията на своята марка, да рационализират монтажа на монтажната линия и да премахнат скъпите обаждания за гаранционно обслужване.
Инженеринг на морски хардуер по поръчка и OEM производство
Andy Marine е специализиран в OEM и ODM морски хардуерни решения от неръждаема стомана, като си партнира със строители на яхти, военноморски архитекти и морски дистрибутори по целия свят.
От прегледи за проектиране за производство (DFM) и разработване на инструменти по поръчка до прецизно леене по модели, многоосна CNC обработка, електрополиране и тестване на партиди, нашият инженерен екип работи директно с вашия технически персонал, за да гарантира, че всеки фитинг на люк, панта и заключващ механизъм работи надеждно при реални океански натоварвания.
Свържете се с нашия инженерен отдел днес, за да прегледате спецификациите на хардуера на палубата си или да обсъдите персонализирани изисквания за инструменти за следващата ви производствена конструкция.


